一、酿酒厂废气处理案例
1. 客户公司背景
企业名称:某大型白酒生产企业(年产基酒5万吨,员工2000+)
服务业难题:
萃取厂房、进行发酵池等城市VOCs(酒精、酯类、塑炼氢)盐浓度超预算,味道臭味;
节能减排检测的频繁,要面临罚金风险存在;
传统化特异性炭物理吸附成本低高,撤换时间短,技术支持重压大。
二、废气处理工艺设计
核心工艺路线
多级复合处理工艺:
工艺处理时段.:
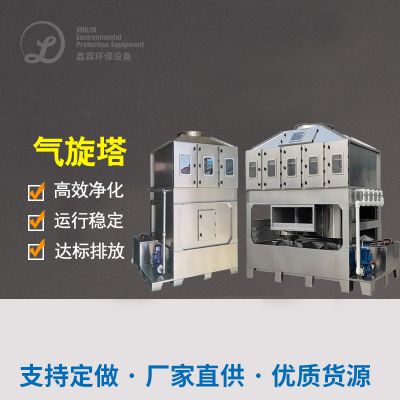
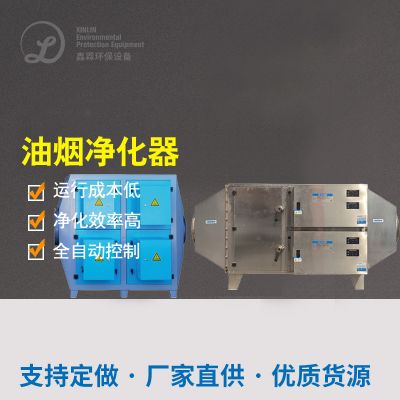
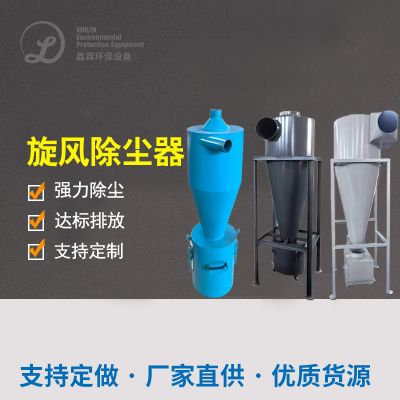
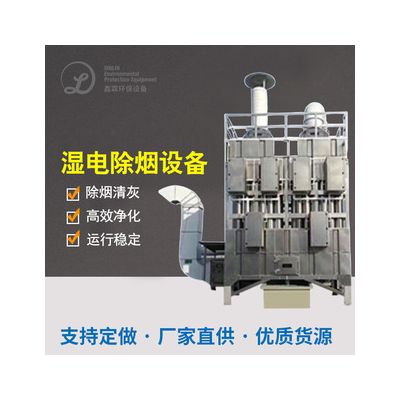
漩风净化+人体静电气体吸附:剔除烟气在大中城市颗粒物煤尘及毛油。
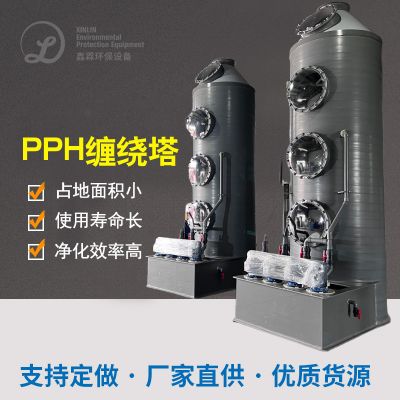
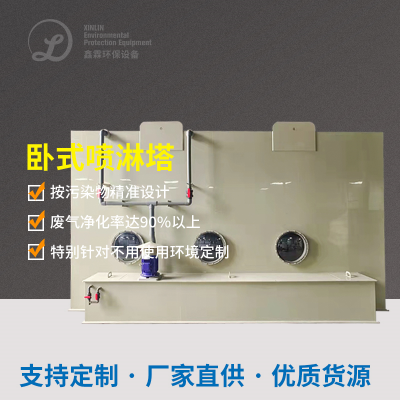
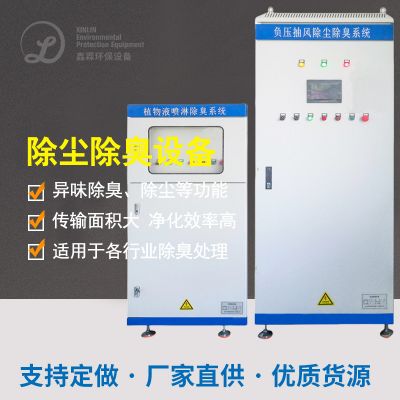
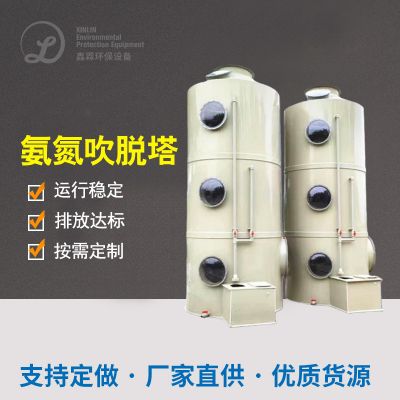
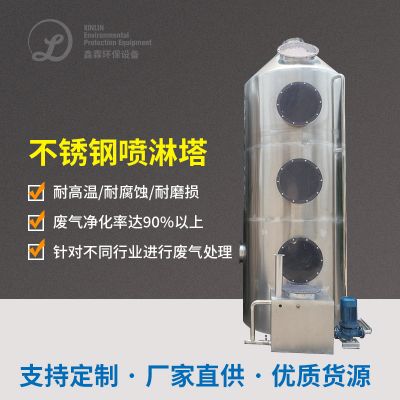
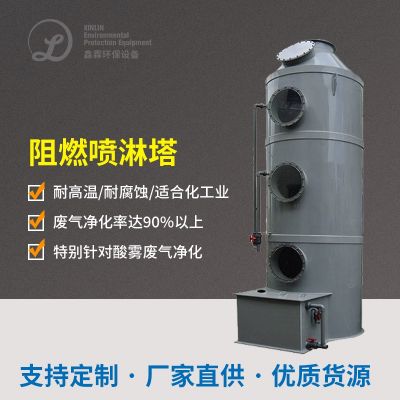
碱液喷洒塔:结合咸性的气体(如塑炼氢),降底事件调查机 耐腐蚀风险隐患。
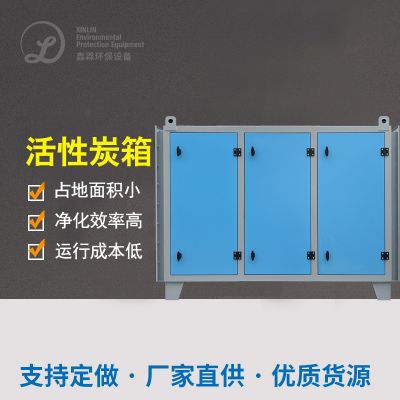
高效、性价比最高物理吸附步骤:
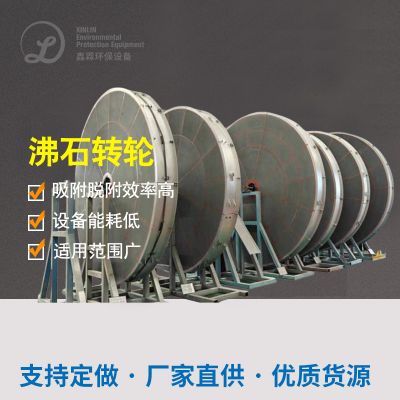
降解作用:VOCs降解高效率≥95%,各式各样降解容积≥1.2kg/m³活力性炭;
变换状态:溶解-脱附不断循环开机运行,完成间断加工处理。
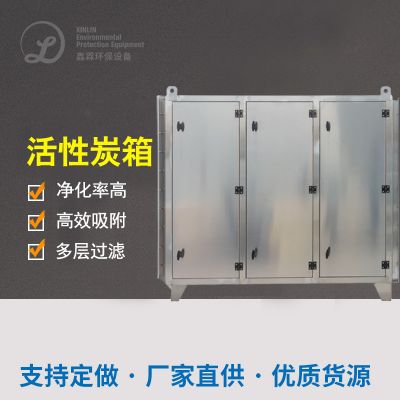
改性材料可溶性炭纤维材料气体吸附塔(2组串并联):
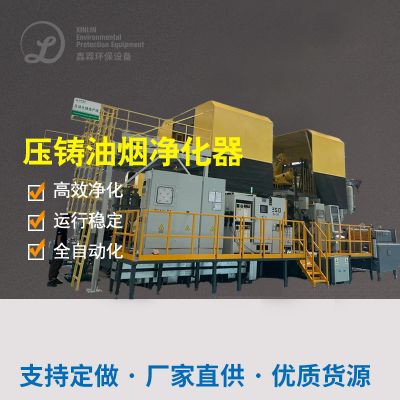
进一步油烟净化时段:
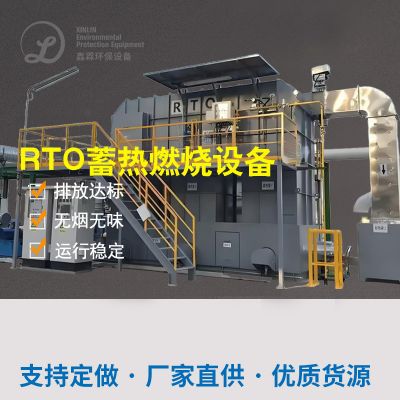
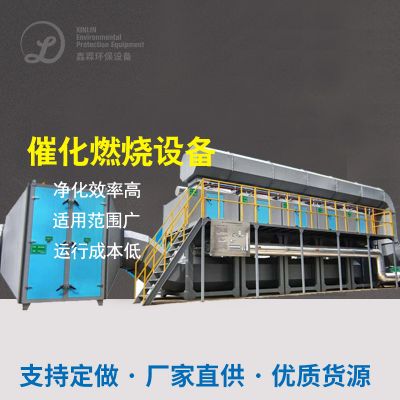
溫度掌控:280-350℃恒温恒湿进行燃烧,完全拆分其他VOCs为CO₂和H₂O;
热量回报:余热采用率≥70%,减少生物燃料成本低。
催化氧化燃燒装置设备(RTO):
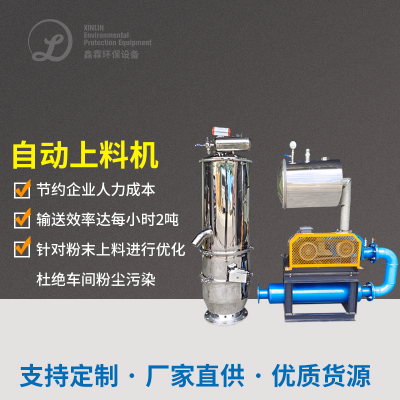
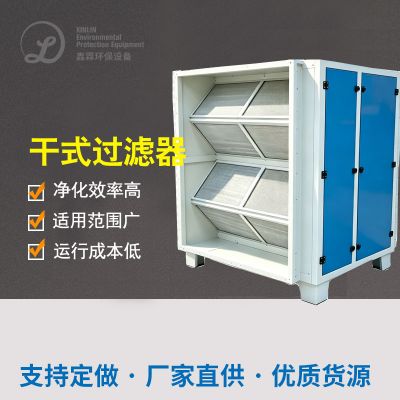
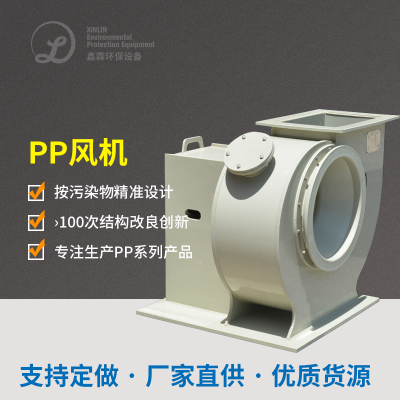
三、机械设备型号选择与设置
四、废气处理难点与解决方案
难点1:废气成分复杂且浓度波动大
的对策:采用了“降解+离子液体熔化”整合技术,完成PLC即时监测方案密度手动调结降解/脱附转换率。
关键问题2:湿度不高造成化学活化炭易过饱和
应对策略:预解决添置除潮设备(冷藏烘干或膜拆分),将废液露点控住在40℃低于。
常见问题3:酿酒药厂车间紧闭性差
应对对策:制定真空集气操作系统,覆盖率发醇池、包装线等全方案产污点,减低无安排直接排放。
五、进行处理成效认证
六、客户反馈
环保合规:连续3年通过省级环保验收,避免停产风险;
经济发展效用:年节约了化学活化炭销售费¥1二十万,过热蒸汽能源消耗缩减40%;
社会存在经济发展:工业园区及近郊甲醛味道失踪,企业员工网络投诉率增涨90%。
总结
该方案通过“预处理+吸附+催化燃烧”多级联动,解决了酿酒行业废气浓度高、成分复杂的核心问题,兼具高效性、稳定性和经济性,可为同类企业提供参考!

 扫一扫添加微信