超大化学镍厂高浓硫酸浓度含镍废水工作工作创业项目
项目背景
该厂废镀液镍浓度高达100mg/L以上,传统化学沉淀法药剂消耗大、污泥产量高,且镍资源回收率低,面临“治污成本高、资源浪费严重”的双重压力。
处理工艺
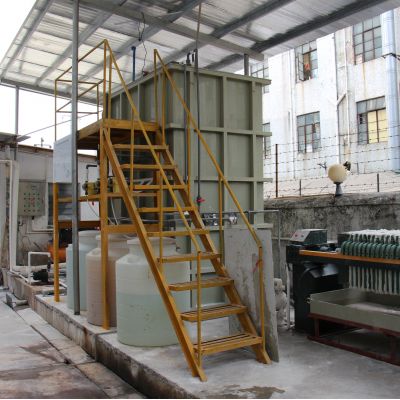
采用“调节池+一级沉淀(NaOH+PAC)+二级沉淀(重捕剂M1)+砂滤+RO反渗透”组合工艺:
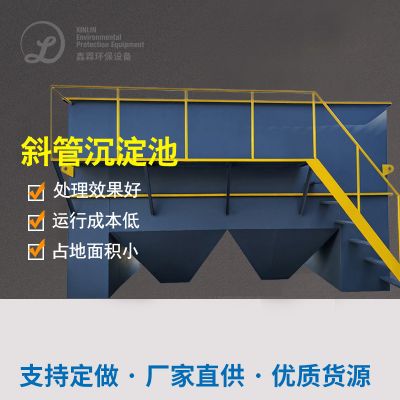
三级沉垫:添加NaOH调pH至10-11,使分散镍养成氢防氧化镍沉垫,弄掉率约80%。
三级沉垫:加药系统血本属捉捕剂M1,与残渣络合镍演变成不稳沉垫,彻底清除率超95%。
RO反进行渗透:深层次去掉残留物镍化合物,萃取液镍溶度达500mg/L这,回收利用于废镀液搭配。
主设备优越性
重捕剂M1对络合镍的吸引使用率超98%,且废水遗传性状好,脱水现象后含水分率≤60%;
RO模式人员配备势能回笼设施,万元产值能耗有效降低30%,精浓液工业废水处理率超90%;
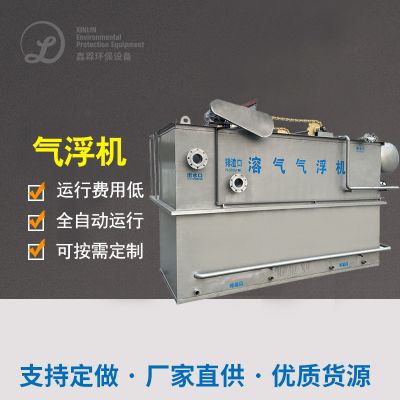
悠长岁月中池使用高转化率的气浮产品,污水干化溶合转化率的提升50%,才能减少污水干化清运量。
清理使用效果
水流镍浓硫酸质量浓度稳定可靠在0.5mg/L下,RO高浓液镍浓硫酸质量浓度达500mg/L,可可以直接回收利用于废镀液;
镍产品收售率超95%,年收售镍铝合金20吨,实际价值约130万元。
品牌效率
制剂需求量避免40%,生活污水外理服务费降低了60%,年省使用成本价80万是;
进行镍代价循环,变少自购镀液化学原料代价140万元,完善品牌代价操纵程度;
满足“以废治废”,建立重复资金楷模,增进行业界行业界的系统市场竞争优势。

 扫一扫添加微信